
Na czym polega spawanie TIG?
Spawanie TIG sprowadza się do wytworzenia elektrycznego łuku za pomocą nietopliwej wolframowej elektrody w osłonie gazu obojętnego. Często spotykane w tym przypadku jest również oznaczenie GTAW (Gas Tungsten Arc Weding)
Spawalniczy łuk, który znajduje się pomiędzy elektrodą a spawanym materiałem topi powierzchnię. Spawanie TIG nie wymaga konieczności stosowania dodatkowych materiałów. Spawane elementy można z łatwością połączyć ze sobą poprzez przetopienie spawalniczego rowka. Jeśli przy spawaniu stosowany jest jednak dodatkowy materiał, to jest on najczęściej wprowadzany do jeziorka sposobem ręcznym a nie przy pomocy specjalistycznego spawalniczego uchwytu jak ma to miejsce przy metodzie MIG/MAG.
Dlatego też spawalniczy uchwyt stosowany przy spawaniu TIG jest skonstruowany w zupełnie inny sposób niż ten używany przy metodzie MIG/MAG lub kiedy wykonujemy spawanie MMA. Spoiwo najczęściej dostępne jest pod postacią drutu bądź pręta o długości wynoszącej około jeden metr z odpowiednio dobraną do niego średnicą.
Cały proces spawania metodą TIG odbywa się w otoczeniu chemicznie obojętnego gazu ochronnego. Najczęściej bywa to hel lub argon, który wypływa z dyszy elektrodowego uchwytu.
Schemat spawania metodą TIG
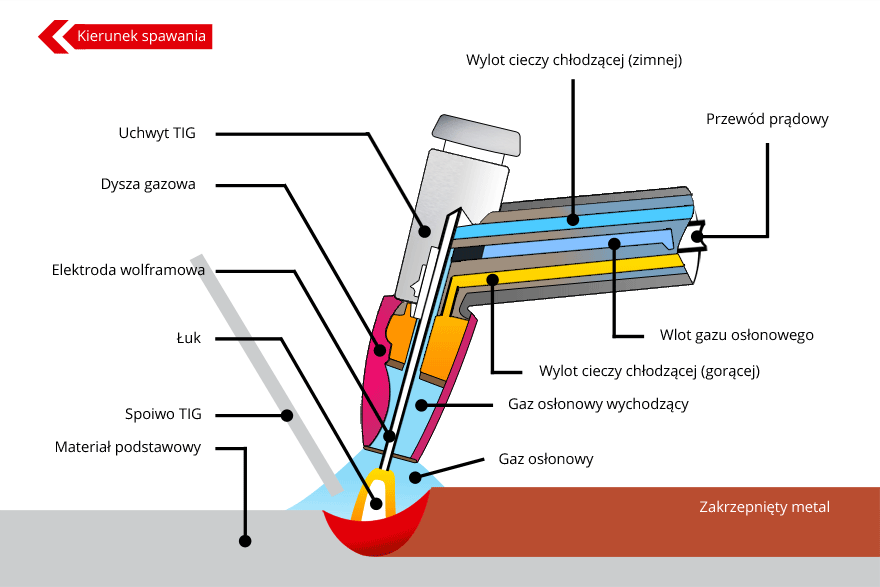
Nietopliwa elektroda wolframowa zbliża się do materiału spawanego po czym pojawia się elektryczny łuk, którego zadaniem jest stopienie materiału a także doprowadzonego obok uchwytu spoiwa TIG. W konsekwencji tworzy się płynne spawalnicze jeziorko. Gdy łuk oddali się to jeziorko krzepnie i tworzy trwałe złącze. Gaz osłonowy chroniący roztopiony metal doprowadzany jest poprzez dyszę gazową znajdującą się w uchwycie spawalniczym. Śmiało możemy też powiedzieć, że spawanie mig mag to przeciwieństwo tej metody w kontekście trudności wykonywania. Uchwyt może być chłodzony cieczą. Napięcie do elektrody wolframowej doprowadzane jest poprzez prądowy przewód wychodzący od źródła prądu.
Wady i zalety spawania elektrodą wolframową
Wśród zalet spawania tego typu elektrodą z pewnością można wymienić brak jakichkolwiek spawalniczych odprysków. W dodatku wykorzystywane są tam spoiny o bardzo wysokiej jakości. Elektroda wolframowa umożliwia także spawanie we wszystkich możliwych pozycjach.
Jeśli natomiast chodzi o wady to spawanie elektrodą wolframową wymaga bardzo dużych umiejętności. Kolejną kwestią jest stosunkowo niska prędkość takiego typu spawania. Dodatkowo przy przygotowywaniu spoiny należy usunąć pojawiającą się korozję. Elektroda wolframowa nie jest również dostosowana do spawanych elementów o dużej grubości.
Spawarka TIG – jaką wybrać?
Więcej na ten temat znajdziesz w artykule: Spawarka TIG – jaką wybrać?
Kryteriów wyboru odpowiedniej spawarki jest wiele. Nie wszystkie ich możliwości będą jednak przydatne. Zależy to od tego gdzie dana spawarka będzie wykorzystywana. Dla przykładu spawarka używana w domowych warunkach powinna przede wszystkim móc spawać stal i ewentualnie aluminium. Takie możliwości oferuje większość urządzeń dostępnych na rynku. Spawarki TIG są często wybierane przez klientów ze względu na łatwość ich obsługi. Każdy materiał posiada także własną szacunkową uśrednioną wartość prądu jaka potrzebna będzie do zespawania jednego milimetra danego materiału. Szacunki te są co prawda bardzo ogólne jednak ułatwią wybór konkretnego modelu spawarki.
My zaś szczerze polecamy sprzęt nieco porządniejszy, a są to spawarki:
- Sherman ARC 200 C do 950 zł –
- Dedra Desti 203P do 1200 zł –
- Magnum Viper 205A do 700 zł –
- Magnum Snake 200PS do 650 zł –
Spawanie TIG – jaką elektrodę wybrać?
Wśród elektrod można wymienić te wolframowe, torowe, cerowe a także lantanowe. Trzy ostatnie stosowane są przy niskostopowych stalach a także przy stopach takich materiałów jak miedź, nikiel czy też tytan. Najbardziej uniwersalną i najczęściej stosowaną jest elektroda wolframowa. Sprawdza się ona przy spawaniu aluminium, magnezu a także ich stopów.
Ile kosztuje spawanie TIG?
Średnia cena jaka obowiązuje wśród firm oferujących usługi spawalnicze metodą TIG wynosi około 300-380 zł/mb. Najtańsze jest spawanie stali czarnej, nieco droższym jest natomiast spawanie stali nierdzewnej. Wyższa cena obowiązuje natomiast przy spawaniu aluminium. Uśredniona cena podana wcześniej dotyczy min. spawania konstrukcyjnego, który jest najdroższą z wymienionych usług.
Jaki gaz wybrać do spawania elektrodą wolframową?
Przy spawaniu metodą TIG potrzebny jest gaz obojętny chemicznie. W większości przypadków jest to argon bądź jego mieszanina z helem. Hel w samotnej postaci spotykany jest dość rzadko, chociaż podnosi on prędkość spawania także energię cieplną łuku. Przy spawaniu metodą TIG jakość osłonowego gazu ma bardzo duży wpływ na przebieg samej pracy. Dlatego też zalecany jest argon minimum 4.0. Sam argon stosuje się najczęściej przy spawaniu tytanowych stali bądź aluminium.
Jaki prąd do elektrodą?
Spawanie metodą TIG może być prowadzone prądem stałym bądź przemiennym. Spawanie za pomocą prądu stałego może przebiegać z ujemną lub dodatnią biegunowością. Podłączona do dodatniego bieguna elektroda wydziela intensywny przepływ elektronów, uderzający w nadtopioną końcówkę powodując jej nagrzewanie. Aby móc przenieść odpowiednie natężenie prądu o dodatniej biegunowości elektroda powinna posiadać znacznie większą średnicę niż przy ujemnym biegunie. Elektroda podłączona do ujemnego bieguna stosowana jest przy spawaniu praktycznie wszystkich metali oraz stopów z wyłączeniem cienkich aluminiowych blach (i aluminiowych stopów) a także innych stopów magnezu.
Spawanie prądem przemiennym umożliwia wykorzystanie niewątpliwej zalety spawania prądem stałym z dodatnią biegunowością bez żadnych specjalnych prądowych ograniczeń, jakie byłyby wymagane przy spawaniu stałym prądem z dodatnią biegunowością. Niestety w tym przypadku gorzej wypada już sama stabilność łuku a także pojawia się zjawisko prostowania prądu. Prąd znajdujący się w jarzącym łuku w osłonie obojętnego gazu znacznie łatwiej przepływa z ujemnej elektrody do przedmiotu dodatniego. Dzieje się tak ponieważ wolfram posiada wyższą temperaturę spawany w jeziorku metal.
Spawanie za pomocą prądu pulsującego działa poprzez impulsowe wprowadzanie ciepła łuku. W tym przypadku stosowana jest jedynie ujemna biegunowość. Spoina powstała w wyniku spawania tym prądem składa się z kolejnych spoin punktowych zachodzących za siebie. Spawanie pulsującym prądem stałym to najefektywniejsza metoda łączenia blach oraz folii o grubości wynoszącej od 0,1 do 2-3mm.
Parametry spawania TIG – tabele doboru
| Materiał | Rodzaj prądu | Gaz osłonowy | Uwagi |
|---|---|---|---|
| Stal konstrukcyjna | DC-, elektroda ujemna | argon | najprostszy przypadek |
| Stal nierdzewna | DC-, elektroda ujemna | argon, czasem z dodatkiem wodoru | zalecane formowanie grani gazem od spodu |
| Aluminium | AC, prąd przemienny | argon lub argon z helem | AC rozbija warstwę tlenku |
| Tytan | DC-, elektroda ujemna | argon, także od strony grani | konieczna pełna osłona strefy stygnięcia |
| Miedź i jej stopy | DC- | argon lub argon z helem | zwykle podgrzewanie wstępne |
Elektrody wolframowe – kolory i zastosowanie
| Oznaczenie | Kolor | Zastosowanie |
|---|---|---|
| WP | zielony | aluminium na prądzie przemiennym (klasyczny wybór) |
| WC20 | szary | uniwersalna: stal, nierdzewka, także AC; łatwy zajarzenie |
| WL15 / WL20 | złoty / niebieski | uniwersalna, długa żywotność, dobra stabilność łuku |
| WT20 | czerwony | stal i nierdzewka; zawiera tor – pył ze szlifowania jest promieniotwórczy |
Elektrody torowane (czerwone) były przez lata standardem, ale ze względu na promieniotwórczość toru odchodzi się od nich na rzecz odmian z cerem i lantanem, które pracują równie dobrze. Elektrodę do stali ostrzy się wzdłuż osi na stożek, natomiast do aluminium na prądzie przemiennym końcówka formuje się samoczynnie w kulkę.
| Grubość materiału | Prąd (stal, DC-) | Elektroda | Przepływ argonu |
|---|---|---|---|
| 1 mm | ok. 30-50 A | 1,6 mm | 6-8 l/min |
| 2 mm | ok. 60-90 A | 1,6-2,4 mm | 7-9 l/min |
| 3 mm | ok. 90-130 A | 2,4 mm | 8-10 l/min |
| 5 mm | ok. 150-200 A | 2,4-3,2 mm | 10-12 l/min |
Najczęstsze błędy przy spawaniu TIG
- Dotknięcie elektrodą jeziorka – zanieczyszcza wolfram i psuje łuk; elektrodę trzeba przeszlifować, a wtrącenie wolframu wyciąć ze spoiny.
- Zbyt duży wysuw elektrody – osłona gazowa przestaje obejmować jeziorko, spoina ciemnieje i utlenia się.
- Za mały przepływ gazu lub praca w przeciągu – efekt jak wyżej; przy nierdzewce widać to natychmiast po kolorze.
- Brak formowania grani przy stali nierdzewnej – odwrotna strona spoiny utlenia się i traci odporność korozyjną.
- Zbyt szybkie prowadzenie palnika – brak wtopienia, spoina leży na powierzchni zamiast łączyć materiał.
Łuk elektryczny jarzy się między nietopliwą elektrodą wolframową a materiałem, w osłonie gazu obojętnego, najczęściej argonu. Spoiwo podaje się ręcznie z drugiej strony, dzięki czemu spawacz niezależnie kontroluje ilość ciepła i materiału dodatkowego. Metoda oznaczana jest numerem 141 według PN-EN ISO 4063 i daje najczystsze oraz najbardziej estetyczne spoiny.
Do stali i stali nierdzewnej stosuje się prąd stały z elektrodą ujemną (DC-), a do aluminium prąd przemienny (AC), który rozbija warstwę tlenku. Wartość dobiera się do grubości: około 30-50 A na 1 mm, 90-130 A na 3 mm, 150-200 A na 5 mm. Zbyt niski prąd daje brak wtopienia, zbyt wysoki – przepalenia.
Najbardziej uniwersalne są elektrody z cerem (WC20, szare) oraz lantanem (WL15 złota, WL20 niebieska) – sprawdzają się zarówno na prądzie stałym, jak i przemiennym. Zielone WP to klasyczny wybór do aluminium. Czerwonych elektrod torowanych WT20 się unika, ponieważ pył powstający przy ich ostrzeniu jest promieniotwórczy.
Argon o czystości minimum 99,99%, przy przepływie od 6 do 12 l/min w zależności od średnicy dyszy i grubości materiału. Przy grubszych elementach oraz aluminium stosuje się mieszanki argonu z helem, dające gorętszy łuk. Do stali nierdzewnej używa się czasem argonu z niewielkim dodatkiem wodoru, poprawiającego wygląd spoiny.
Stawka godzinowa spawacza TIG to orientacyjnie 100-250 zł, wyżej niż przy MMA i MIG/MAG ze względu na czasochłonność i wymagane kwalifikacje. Spawarka TIG DC do warsztatu kosztuje od około 1 000 zł, a wersja AC/DC pozwalająca spawać aluminium od około 2 000 zł. Do tego dochodzi butla z argonem i osprzęt.
To oznaka utlenienia, czyli niedostatecznej osłony gazowej. Przyczyną bywa zbyt mały przepływ argonu, zbyt duży wysuw elektrody poza dyszę, uszkodzona uszczelka w palniku, przeciąg w warsztacie albo zbyt szybkie odsunięcie palnika po zgaszeniu łuku – gaz powinien osłaniać spoinę jeszcze kilka sekund po zakończeniu.
Jest trudniejszy niż MIG/MAG, ponieważ wymaga koordynacji obu rąk: jedna prowadzi palnik, druga podaje spoiwo, a stopa steruje prądem przez pedał. Daje jednak najlepszą kontrolę nad procesem i najczystsze efekty, dlatego wielu spawaczy uczy się właśnie na nim. Naukę warto zacząć od cienkiej blachy stalowej bez spoiwa.
To osłona odwrotnej strony spoiny gazem obojętnym, stosowana głównie przy stali nierdzewnej i tytanie. Bez niej grań utlenia się, przybiera szary lub czarny kolor i traci odporność korozyjną, mimo że lico spoiny wygląda poprawnie. W rurach wykonuje się to, wypełniając wnętrze argonem przed rozpoczęciem spawania.
W TIG elektroda wolframowa jest nietopliwa, a spoiwo podaje się ręcznie, co daje pełną kontrolę nad jeziorkiem. W MIG drut jest jednocześnie elektrodą i materiałem dodatkowym, podawanym automatycznie, przez co proces jest znacznie szybszy, ale mniej precyzyjny. TIG wybiera się do cienkich blach i estetycznych spoin, MIG do wydajnej pracy.
Przeczytaj również
- Spawanie plastiku – na czym polega, spawarka, ile kosztuje
- Spawanie mosiądzu – na czym polega, jakie są rodzaje i ile kosztuje
- Spawanie żeliwa – na czym polega, ile kosztuje, jaką spawarkę wybrać
Więcej na ten temat w dziale Spawanie i spawalnictwo.